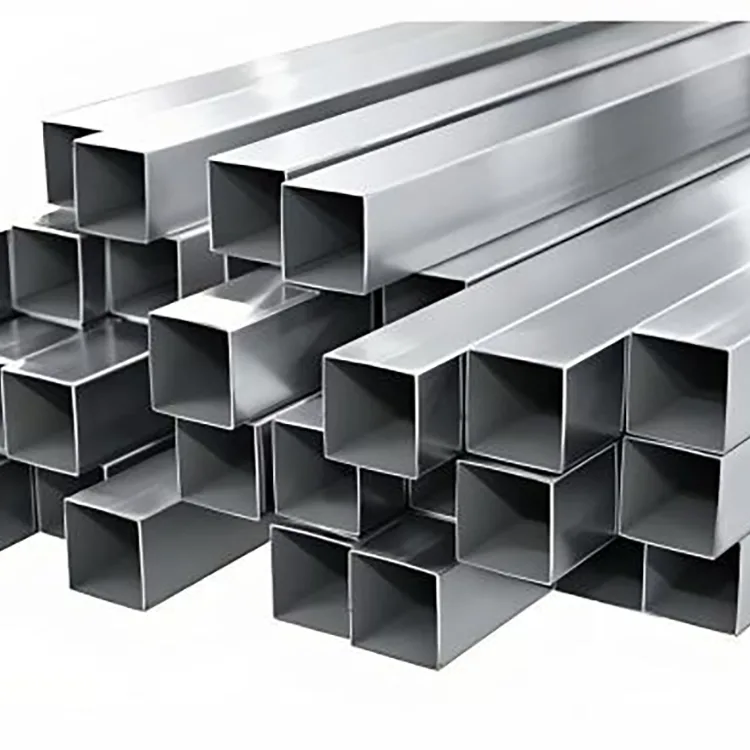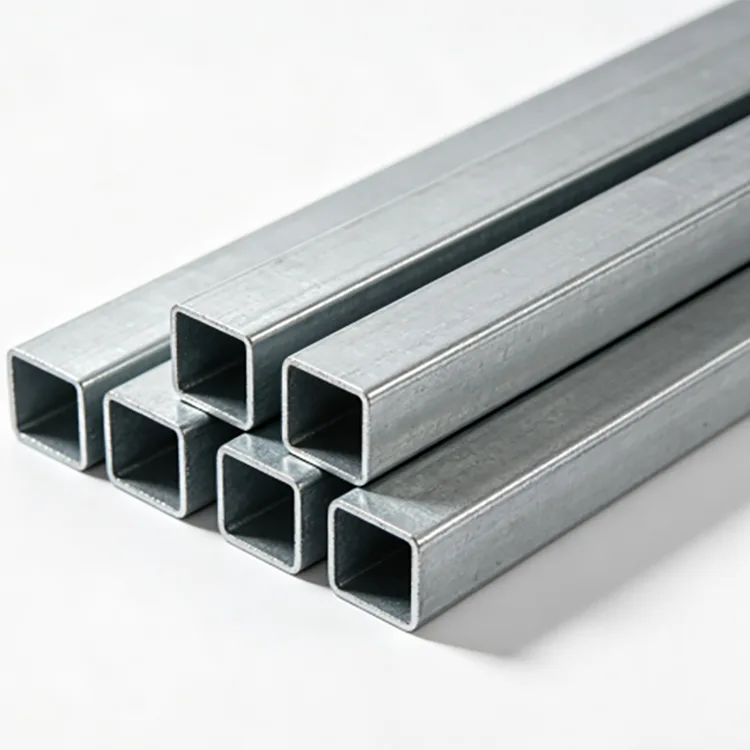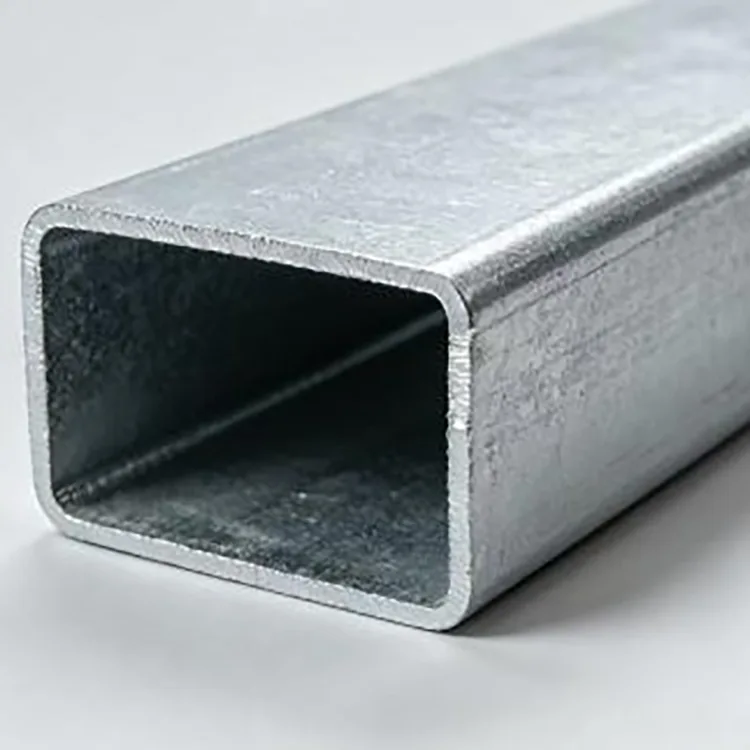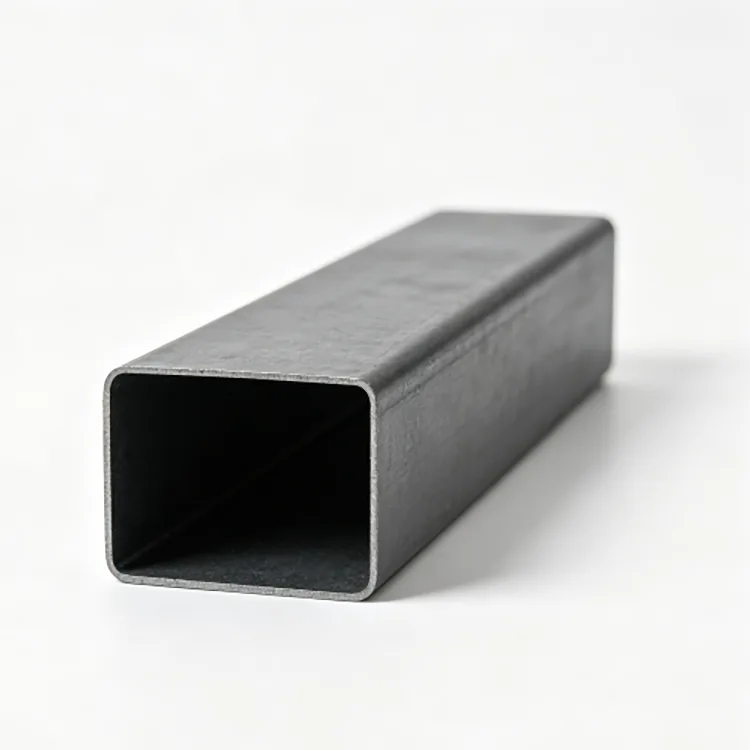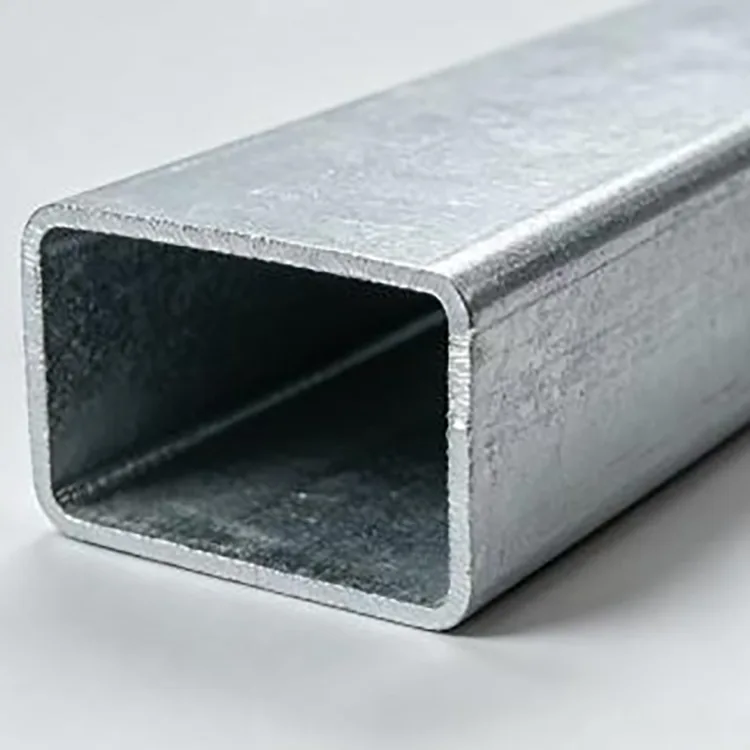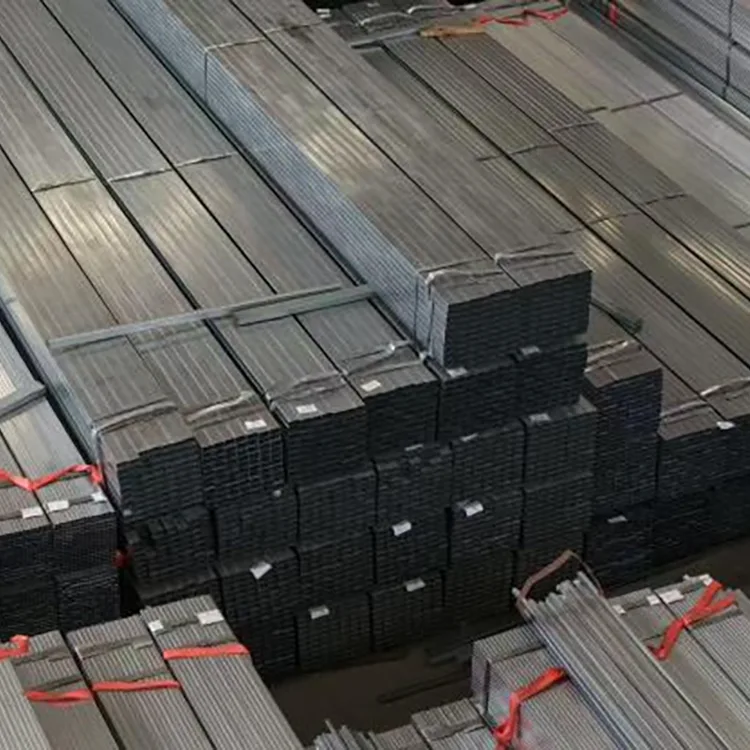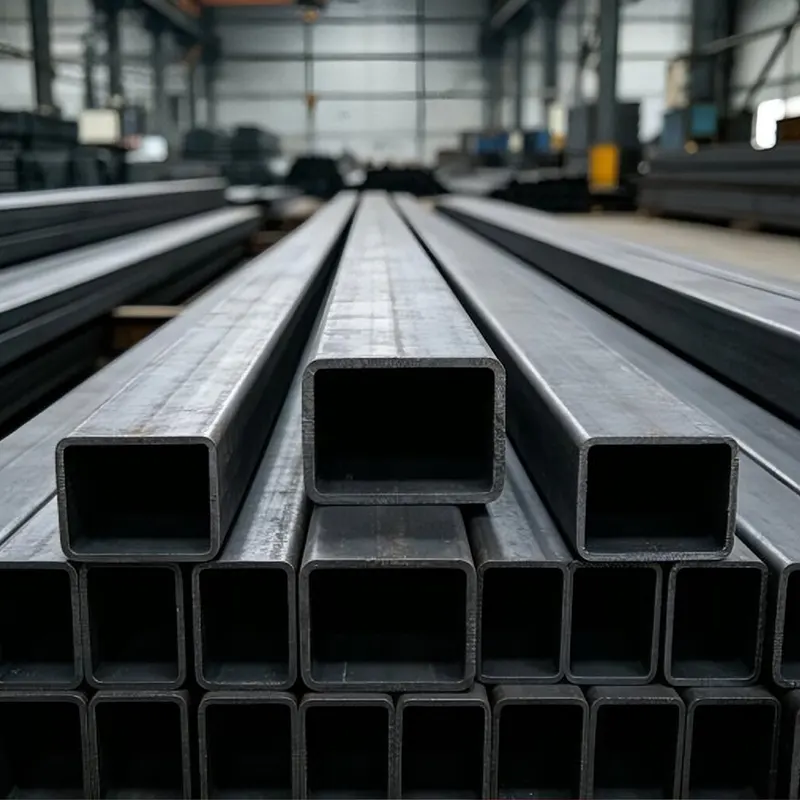
Прямокутна сталева труба з гарячим цинкуванням — це зварна прямокутна порожниста пропозиція, виготовлена з Q235B, Q355B або інших визначених марок вуглецевої сталі. Сталева смуга піддається холодному формуванню в прямокутний профіль, зварюється високочастотним зварюванням, підбирається розмір і ріжеться перед підготовкою поверхні готової труби та гарячим цинкуванням.
Прямокутний переріз корисний, коли простір для навантаження або установки є більш направленим, ніж дозволяє квадратна труба. Він забезпечує ширшу поверхню для кронштейнів, панелей і з’єднань, зберігаючи при цьому відносно ефективну вагу секції. Для зовнішніх конструкцій цинкове покриття забезпечує додатковий захист від вологи та атмосферної корозії, що робить трубу придатною для застосувань, де чорна сталь без покриття потребує регулярної обробки поверхні.
Труба може поставлятися стандартної довжини або оброблена відповідно до проектних креслень, включаючи різання, штампування, згинання, прорізання, свердління, закривання кінців і скошування.


|
Пункт |
Специфікація |
|
Продукт |
Прямокутна сталева труба гарячого оцинкування |
|
Марка сталі |
Q235B, Q355B та інші марки за запитом |
|
Прямокутний розмір |
20×40–200×400 мм |
|
Товщина стінки |
1,0–6,0 мм |
|
Стандартна довжина |
6 м |
|
Фіксована довжина |
3–12 м |
|
Цинкове покриття |
40–120 г/м² стандарт; 200–275 г/м² армовані варіанти |
|
Поверхня |
Гаряче оцинковане, сріблясто-сіре металеве покриття |
|
Обробка |
Різання, згинання, штампування, довбання, свердління, закривання торців, скошування |
|
Постачання |
Стандартний запас, проектні замовлення та індивідуальне виробництво |
Головна відмінність прямокутних і квадратних порожнистих профілів полягає не просто в зовнішньому вигляді. Співвідношення ширини до висоти змінює те, як секція вписується в структуру та наскільки ефективно вона використовує доступний простір.
Прямокутну трубу часто вибирають для горизонтальних елементів, рам і опор, де в одному напрямку потрібна більша глибина перетину, ніж в іншому. Він також забезпечує більшу монтажну поверхню для компонентів шторної стіни, панелей, кронштейнів і механічних частин.
Наприклад, секція 100×60 мм надає виробнику іншу комбінацію жорсткості, простору для установки та використання матеріалу, ніж квадратна труба 100×100 мм. Тому правильний вибір має базуватися на діапазоні, навантаженні, методі підключення та доступному просторі для встановлення, а не лише на назві розділу.
Сталева труба спочатку формується і зварюється, а потім готується до цинкування. Поверхневі забруднення та оксиди видаляються шляхом знежирення, травлення та активації, щоб розплавлений цинк міг належним чином реагувати зі сталевою поверхнею.
Підготовлену трубку занурюють у розплавлений цинк приблизно при 450°C. Після вилучення проводять охолодження та фінішну обробку для отримання суцільного захисного покриття.
Ця послідовність важлива для конструкційних профілів, оскільки готова прямокутна секція, включаючи кути та відкриті поверхні, отримує антикорозійну обробку після формування. Для проектних закупівель покупці повинні підтвердити необхідні специфікації цинкового покриття, а не просто запитувати, чи є труба «оцинкованою».
Відповідне цинкове покриття залежить від того, де буде встановлена прямокутна труба.
|
Навколишнє середовище |
Рекомендований рівень цинку |
Типові програми |
|
Внутрішній / малокорозійний |
40–120 г/м² |
Каркаси машин, складські конструкції, внутрішні опори |
|
Звичайний відкритий |
85–120 г/м² |
Паркани, навіси, комунальні споруди, зовнішні каркаси |
|
Вологий / часто піддається впливу |
120–200 г/м² |
Зовнішні опори, вологі промислові зони, деякі фотоелектричні конструкції |
|
Берегова / висококорозійна |
200–275 г/м² |
Прибережні споруди, зони соляних бризок, окремі фотоелектричні та муніципальні проекти |
Ці цифри є варіантами покриття, а не універсальною гарантією терміну служби. Для прибережних, хімічних або постійно вологих середовищ у проекті також слід передбачити додаткові системи покриття, дренаж, захист від зрізів і деталі з’єднання.
Q235B підходить для багатьох звичайних каркасів, опор, огорож, машинних конструкцій і загальних сталевих конструкцій, де структурний розрахунок не вимагає вищого класу міцності.
Q355B є більш доцільним, коли конструкція передбачає вищі навантаження, більші прольоти, сильніші вимоги до вітру чи снігу або коли важливо зменшити вагу секції. Остаточний клас слід вибирати з інженерного розрахунку, а не просто вибирати міцніший матеріал для кожного застосування.
Для експортних замовлень необхідно підтвердити необхідну марку сталі, відповідний стандарт, механічні властивості та перевірочні документи перед виробництвом.
Товщина стінки безпосередньо впливає на вагу секції, жорсткість, міцність з’єднання та продуктивність виготовлення.
Для легких каркасів і огороджувальних конструкцій можуть використовуватися більш тонкі стінки, тоді як для несучих каркасів, основи обладнання та великих зовнішніх конструкцій зазвичай потрібні більш товсті стіни.
Діапазон 20 × 40–200 × 400 мм охоплює відносно компактні рами через більші конструктивні елементи. Для пропозиції покупці повинні надати необхідні зовнішні розміри, товщину стінки, довжину, марку сталі, вимоги до цинкового покриття та кількість. Якщо труба буде використовуватися як елемент конструкції, умови прольоту, навантаження та з’єднання також корисні для вибору матеріалу.
Виробництво починається зі сталевих рулонів, які перевіряються на сорт, товщину та стан поверхні. Потім смугу вирівнюють і поступово холодно формують у необхідний прямокутний профіль.
Високочастотне зварювання з’єднує сформовану смугу з наступним визначенням розміру та правкою для контролю готової секції. Різання фіксованої довжини, штампування або інша попередня обробка може бути виконана відповідно до замовлення перед цинкуванням.
Потім підготовлені труби проходять знежирення, травлення та обробку флюсом. Гаряче цинкування здійснюється при температурі приблизно 450°C з подальшим охолодженням, оцинкуванням поверхні та кінцевою перевіркою розмірів і покриття.
Завершення основних операцій формування та штампування перед цинкуванням також допомагає уникнути непотрібного пошкодження готового цинкового покриття під час виготовлення.
Для оптових замовлень якість визначається не лише зовнішнім виглядом. Спочатку перевіряють марку та товщину сталі, що надходить, а потім перевірку розмірів під час формування та перевірку готової труби.
Ключові контрольні точки включають прямокутні розміри, товщину стінки, прямолінійність, стан зварювання, довжину різу, якість поверхні та цинкове покриття. Вага або товщина покриття може бути перевірена відповідно до погодженої специфікації проекту.
Для експортних проектів сертифікати матеріалів, протоколи перевірок, пакувальні листи та інші необхідні документи можуть бути підготовлені відповідно до замовлення. За потреби покупця або проекту також може бути організована перевірка третьою стороною.
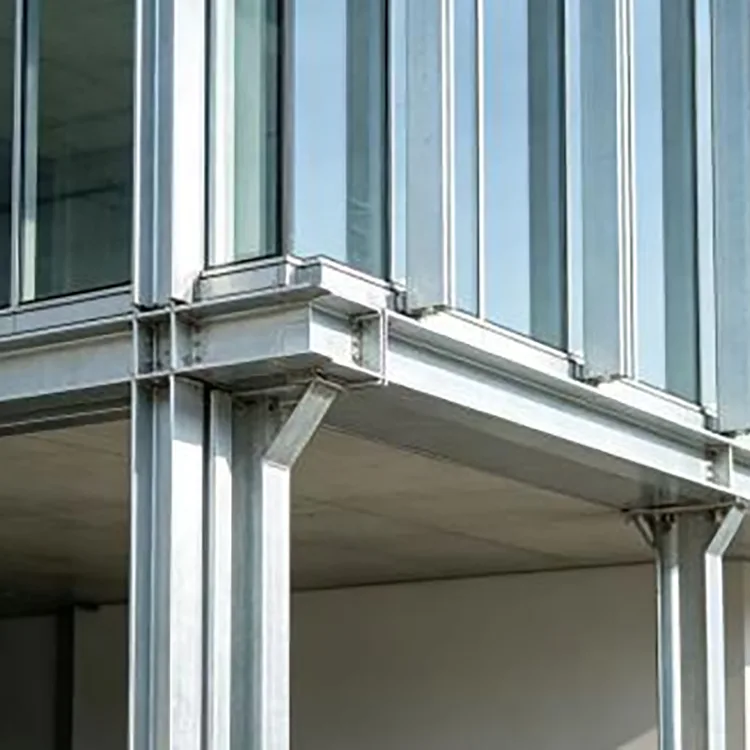
Прямокутна поверхня зручна для каркасів навісних стін, фасадних опор, перегородок і вторинних конструктивних елементів, де простір з’єднання та жорсткість спрямованості мають значення.
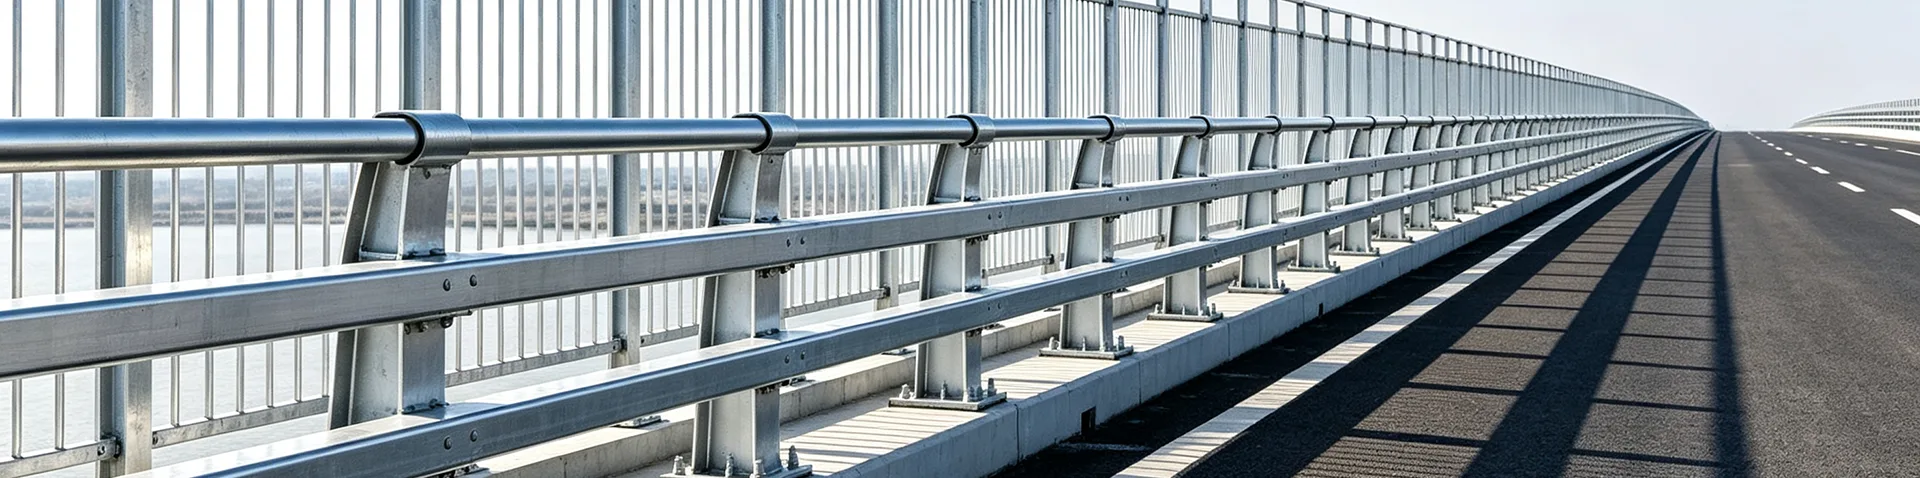
Огородження, поручні, навіси, ландшафтні споруди, рекламні рами та інші відкриті сталеві конструкції отримують додатковий захист від корозії завдяки гарячому цинкуванню.
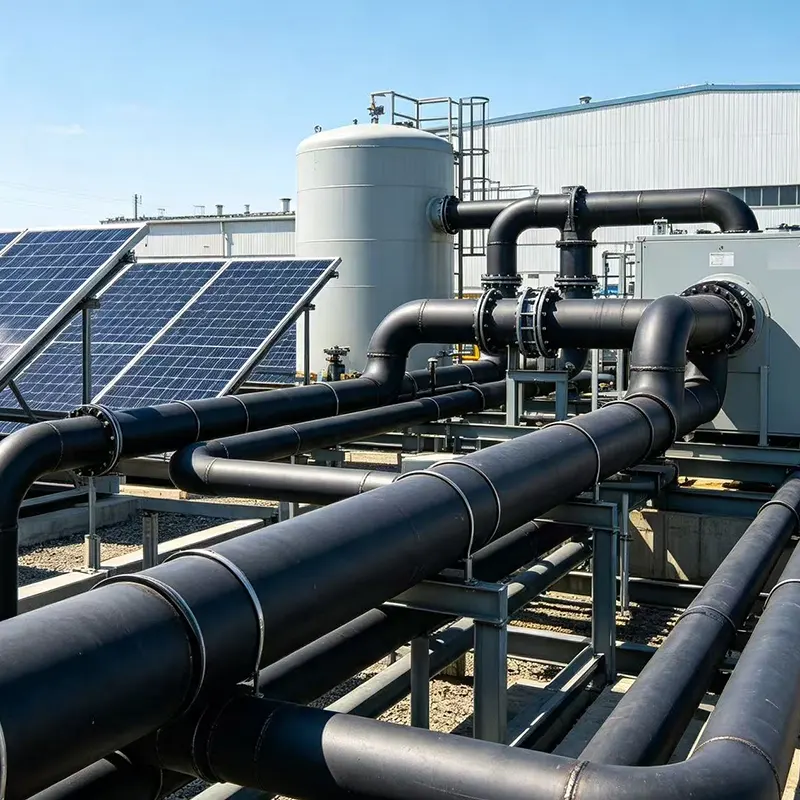
Прямокутні труби можна використовувати для обраних опорних елементів фотоелектричної системи, каркасів обладнання та допоміжних конструкцій. Для прибережних проектів або проектів з високою вологістю слід розглянути вищі характеристики цинку відповідно до корозійного середовища.
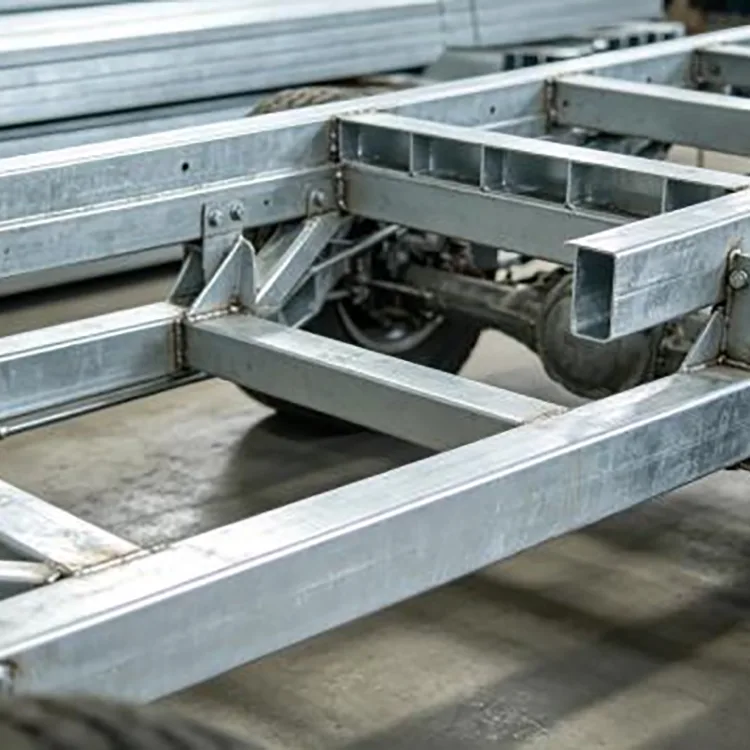
Плоскі грані прямокутного перерізу спрощують установку кронштейнів і кріплення обладнання. Типове використання включає основи машин, конвеєрні рами, опори автоматизації та платформи обладнання.
Трубу можна використовувати для компонентів стелажів, опорних каркасів, складських конструкцій і допоміжних елементів, де потрібні узгодженість розмірів і стійкість до корозії.
Його поєднання прямокутної геометрії, помірної ваги та доступної обробки робить його придатним для каркасів теплиць, сценічних конструкцій, тимчасових каркасів та інших готових вузлів.
Для проектів із повторюваними монтажними розмірами попередня обробка може скоротити роботу з різання та свердління на робочому місці.
Загальні послуги включають різання фіксованої довжини, штампування, прорізування канавок, свердління, згинання, зняття фаски та закриття торців. Обробка може базуватися на кресленні, файлі DXF/CAD або розмірному графіку.
Якщо після гальванізації зроблені отвори або порізи, відкрита сталева ділянка повинна отримати належний ремонтний захист, збагачений цинком. З цієї причини, як правило, бажано завершувати заплановане штампування та різання перед стадією гарячого цинкування, якщо це дозволяє виробничий проект.
Вибір залежить головним чином від середовища встановлення та вимог до обслуговування.
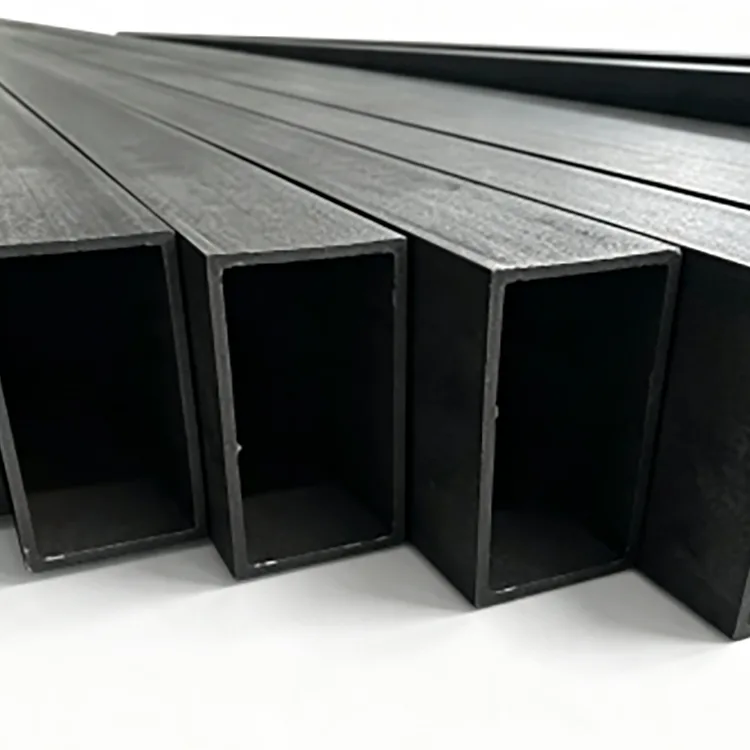
Чорна прямокутна труба має нижчу початкову вартість матеріалу і може добре працювати для сухих внутрішніх конструкцій, де на поверхню буде нанесено відповідне покриття або корозія не є серйозною проблемою.
Гарячеоцинкована прямокутна труба має цинкове покриття, яке забезпечує як фізичний бар’єр, так і жертвенний захист від корозії. Тому він більше підходить для зовнішніх і вологих застосувань, де повторне фарбування або обробка іржею збільшить обсяг робіт з технічного обслуговування.
Для довгострокових зовнішніх проектів порівняння лише закупівельної ціни може ввести в оману. Специфікація покриття, очікувана експозиція, вимоги до виготовлення та план обслуговування повинні бути включені в порівняння вартості.
У муніципальному проекті доріг і дорожнього руху використовувалася гарячеоцинкована прямокутна труба Q235B 100 × 60 × 4 мм для опорних каркасів, включаючи дорожні навіси та огорожі. Поєднання жорсткості прямокутного перерізу та оцинкованого захисту було обрано для зовнішнього впливу дощу, вітру та пилу.
У проекті логістичного складу використовувалася гарячеоцинкована прямокутна труба 40 × 80 × 2,0 мм для стелажів і каркасів обладнання. Послідовні розміри секцій допомогли зі складанням, а оцинкована поверхня була придатною для вологих умов, пов’язаних зі складським і промисловим використанням.


Перш ніж розміщувати гуртове замовлення, переконайтеся, що:
|
Вимога |
Інформація для підтвердження |
|
Розділ |
20×40–200×400 мм або на замовлення |
|
Товщина стінки |
1,0–6,0 мм |
|
Марка сталі |
Q235B, Q355B або вказаний сорт |
|
Довжина |
6 м стандартна або 3–12 м фіксована довжина |
|
Цинкове покриття |
Необхідна вага/товщина покриття |
|
Обробка |
Різання, пробивання, згинання, прорізи, свердління тощо. |
|
Огляд |
Сертифікат станка, перевірка розмірів, перевірка покриття, стороння перевірка, якщо потрібно |
|
Упаковка |
Експортне водонепроникне обгортання, сталеві стрічки та захист від пошкоджень при транспортуванні |
Квадратна труба має однакові розміри сторін і зазвичай використовується для колон, рам і елементів, які вимагають більш збалансованої геометрії. Прямокутна труба має різну довжину сторін і часто зручніша для горизонтальних елементів, стінових каркасів, конструкцій обладнання та застосувань, де потрібна спрямована жорсткість або ширша монтажна поверхня.
так Нестандартні розміри секцій, фіксована довжина та вимоги до обробки можуть бути обговорені відповідно до креслення проекту та техніко-економічного обґрунтування виробництва.
так Можна організувати різання, штампування, різання, свердління, згинання, закриття торців і скошування. Для оцинкованих виробів запланована обробка зазвичай завершується перед гарячим цинкуванням, де це можливо.
Ні. Звичайний внутрішній зовнішній вплив не вимагає автоматично найвищого рівня цинку. Покриття слід вибирати відповідно до вологості, сольового туману, хімічного впливу, частоти змочування та очікуваного терміну служби.
Не автоматично. Незважаючи на те, що Q355B має більш високу міцність, зміна марки сталі не означає, що можна завжди використовувати ту саму секцію без перевірки конструкції конструкції, з’єднань, вимог до зварювання та відповідного стандарту.
Так, але зварювання пошкоджує місцеве цинкове покриття та утворює цинковмісні пари. Потрібна відповідна вентиляція, процедури зварювання та ремонт після зварювання, збагачений цинком.
Сертифікати матеріалів, протоколи перевірки продукції, пакувальні листи, комерційні рахунки-фактури та інші експортні або проектні документи можуть бути підготовлені відповідно до узгоджених вимог замовлення.
Звичайні замовлення зазвичай можна підготувати до відправлення приблизно за 3–7 робочих днів. Стандартні виробничі замовлення зазвичай становлять близько 10–15 робочих днів, тоді як великі обсяги або індивідуальні замовлення мають бути підтверджені відповідно до розміру секції, цинкового покриття та вимог до обробки.
Адреса
Вторинна магістраль № 2-1, район розширення промислової зони Daqiuzhuang, район Jinghai, Тяньцзінь, Китай
Тел
Електронна пошта