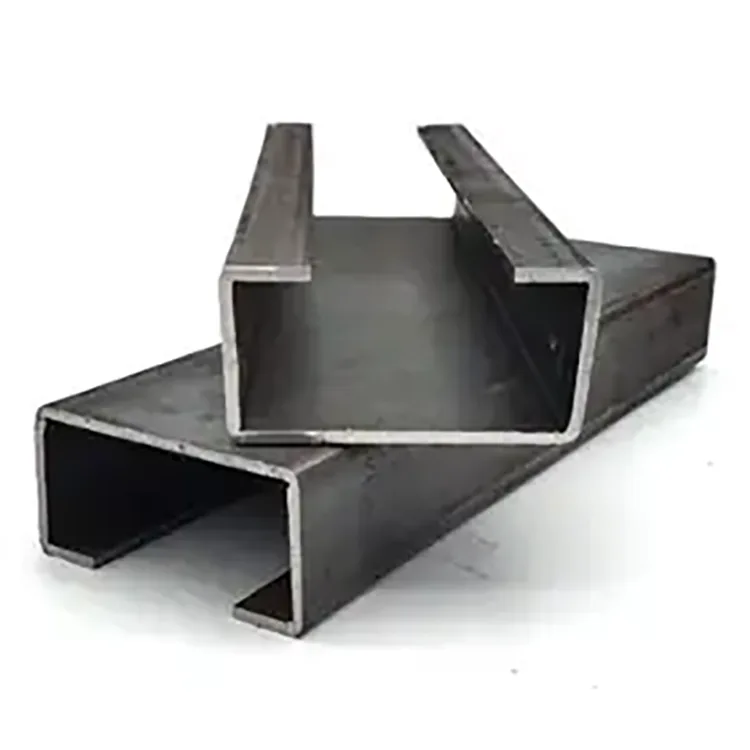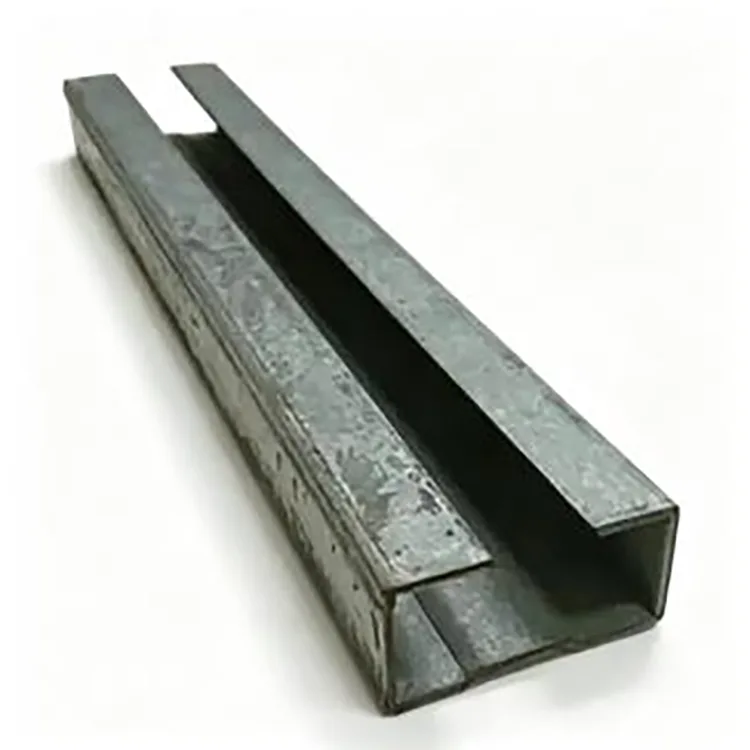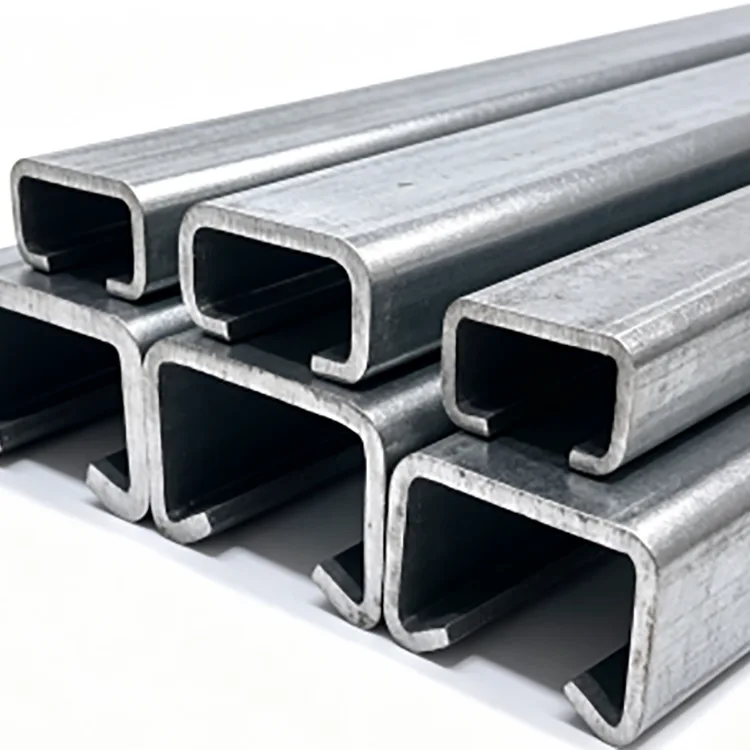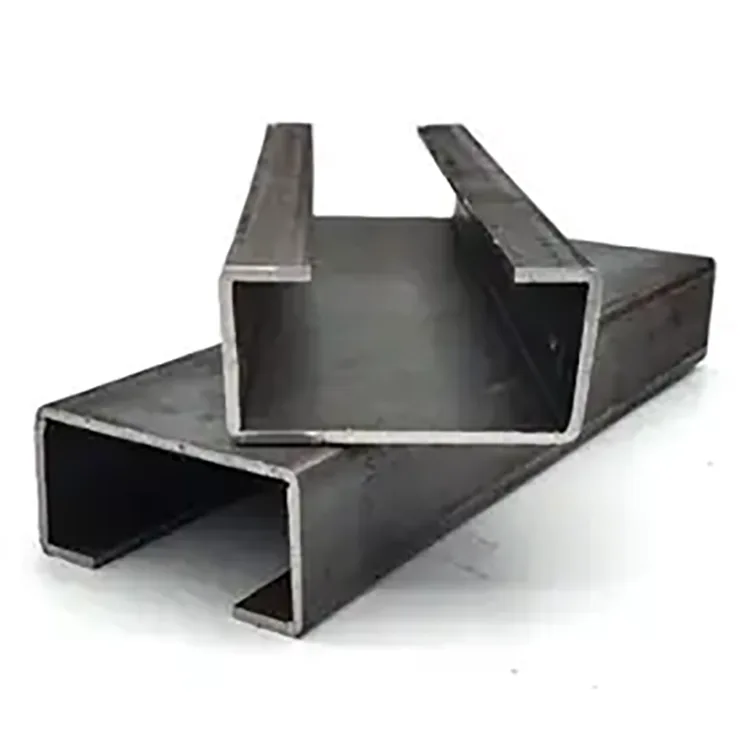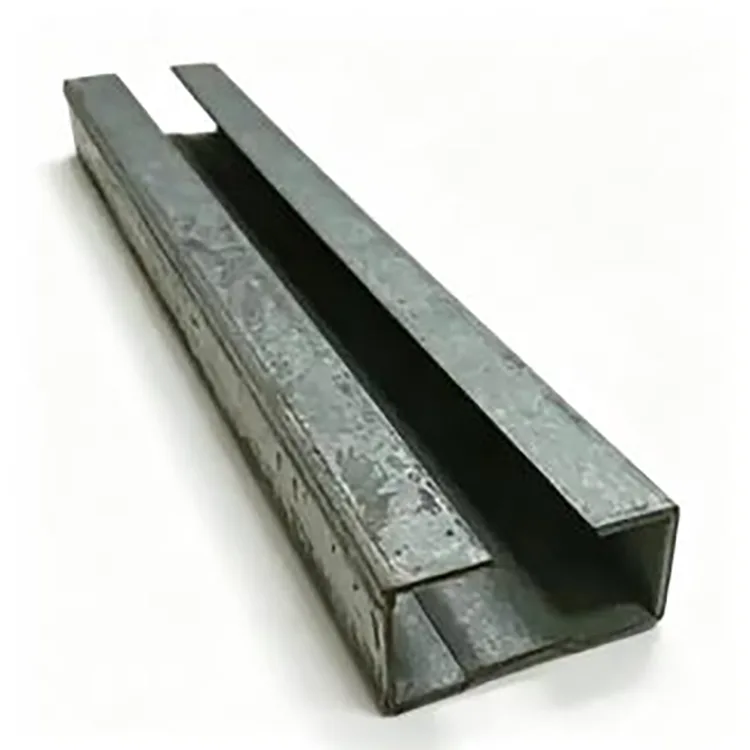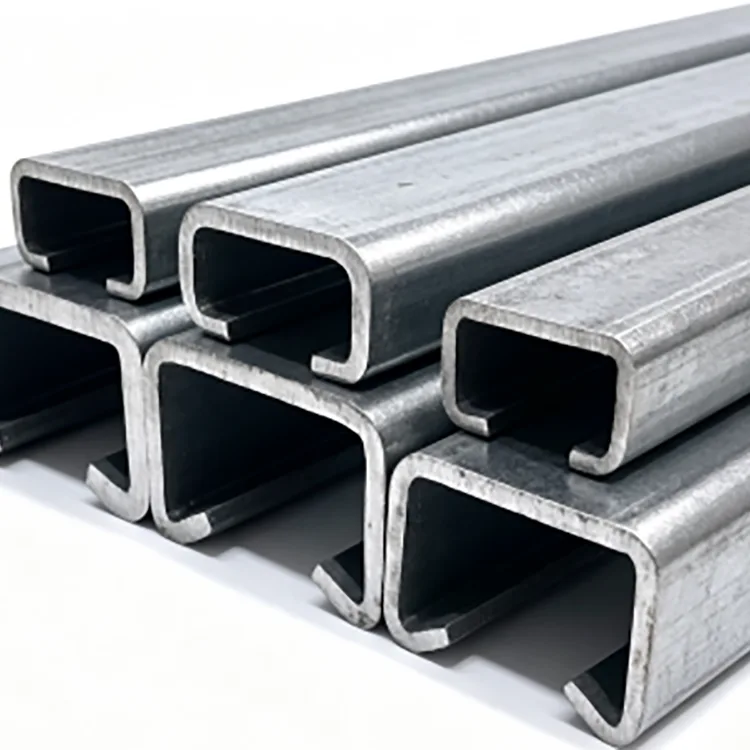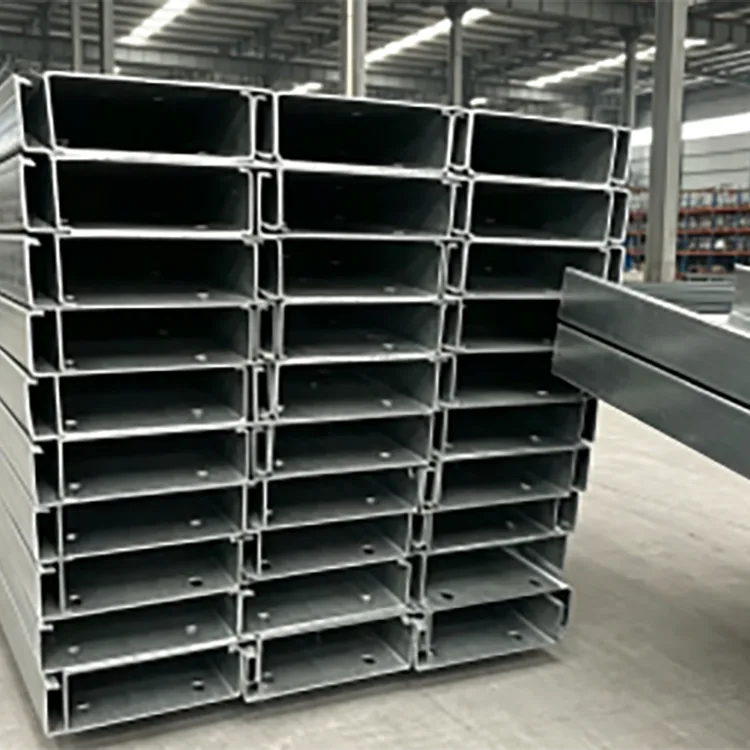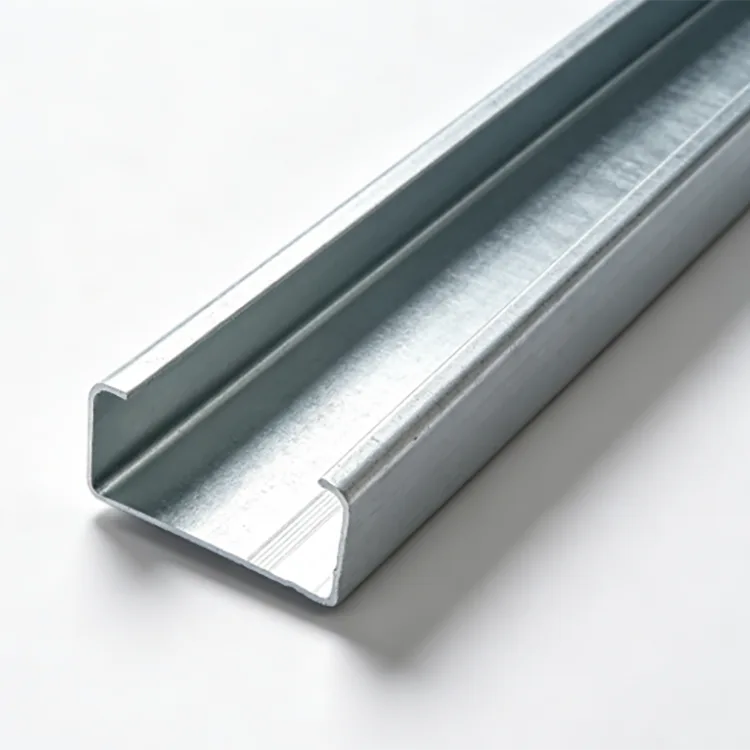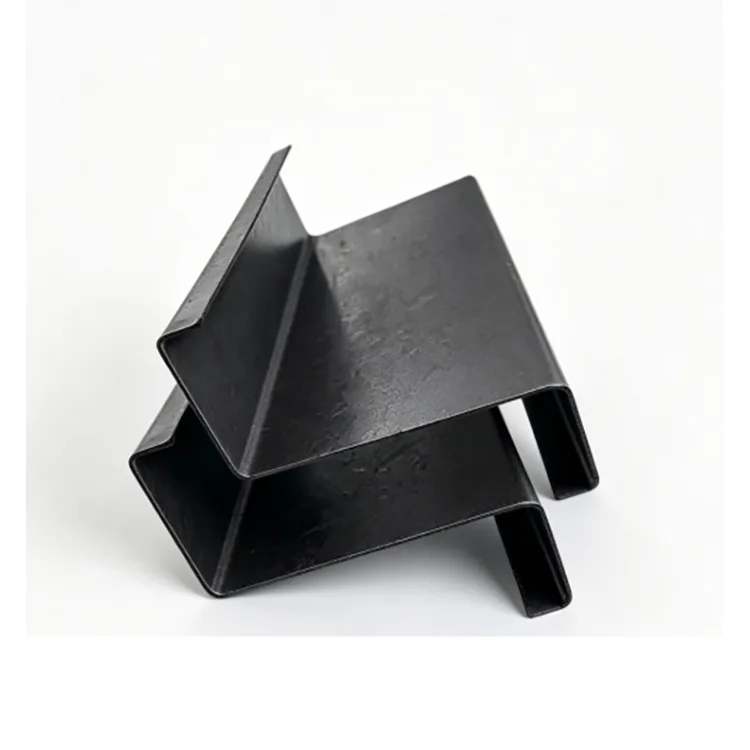
Cold-formed C Section Steel розроблено для сталевих конструкцій, де високе співвідношення міцності та ваги, постійні розміри та швидке встановлення важливіші, ніж використання важких гарячекатаних профілів.
Профіль виготовляється шляхом безперервної подачі сталевої смуги через серію формувальних роликів. Сталь поступово згинається в С-подібний профіль без високотемпературної гарячої прокатки. Оскільки процес формування може безперервно контролювати геометрію та довжину секцій, готовий елемент підходить для проектів, які вимагають повторюваних секцій, фіксованої довжини, попередньо пробитих отворів і швидкого монтажу болтами.
Q235B і Q355B доступні відповідно до структурних вимог. Звичайні профілі варіюються від C80 до C300, з товщиною стінок від 0,8 мм до 3,0 мм.


|
Пункт |
Специфікація |
|
Продукт |
Холодноформована сталь С профілю |
|
матеріал |
Q235B, Q355B |
|
Розділ |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Товщина стінки |
0,8–3,0 мм |
|
Стандартна довжина |
6 м, 9 м, 12 м |
|
Спеціальна довжина |
Можливість різання фіксованої довжини |
|
Виробничий процес |
Холодне формування, вирівнювання, штампування та різання |
|
Поверхня |
Чорна сталь / травлена сталь, без покриття |
|
Стандартний |
GB/T 6728-2017 |
|
Обробка |
Штампування, різання, різання кутів, індивідуальні розміри |
|
застосування |
Прогони, каркас стін, антресолі, перегородки, опори обладнання та легкі металоконструкції |
Процес виробництва відрізняється від виготовлення звичайного гарячекатаного швелера.
Сталева стрічка починається як плоский матеріал. Він проходить через кілька станцій формування, причому кожен комплект роликів вносить контрольовану величину деформації, доки не буде досягнуто кінцевого C-подібного перетину.
Цей поступовий процес формування дозволяє виробнику контролювати:
Глибина розрізу
Ширина фланця
Геометрія губ, де це необхідно
Товщина стінки
Загальна прямота
Положення отвору
Фіксована довжина
Для повторюваних конструкційних елементів ця узгодженість розмірів може бути більш цінною, ніж простий вибір важчої сталевої секції.
Однак кінцеві характеристики конструкції слід завжди перевіряти за фактичними розмірами секцій, маркою матеріалу, прольотом, умовами підтримки, способом з’єднання, навантаженнями та застосовним кодом проектування.
Сталева стрічка Q235B або Q355B вибирається відповідно до необхідного перерізу та конструктивного застосування.
Вхідний матеріал перевіряється на товщину, стан поверхні та інформацію про матеріал перед входом на лінію формування.
Котушку розмотують і вирівнюють для усунення небажаної деформації. Стабільна подача смуги важлива, оскільки зміна на цьому етапі може згодом вплинути на прямолінійність секції та розташування отвору.
Вирівняна смуга проходить через кілька роликових станцій.
Замість того, щоб за одну операцію згинати матеріал у остаточну форму C, профіль формується поступово. Це зменшує раптову деформацію та дозволяє контролювати розміри секцій і геометрію фланців протягом усього виробництва.
Якщо для проекту потрібні отвори під болти, службові отвори або повторювані монтажні отвори, пробивання можна інтегрувати у виробничу лінію.
Відстань між отворами та розташування мають бути підтверджені кресленнями замовника перед виробництвом, особливо якщо секції збиратимуться безпосередньо на місці.
Після формування та штампування секція визначається за розміром і перевіряється на прямолінійність.
Цей етап допомагає контролювати скручування, відхилення фланця та зміну розмірів, які інакше можуть ускладнити збірку рами.
Суцільний відрізок нарізається відповідно до заданої довжини.
Стандартна поставка включає довжину 6 м, 9 м і 12 м, тоді як різання фіксованої довжини може бути організовано в межах індивідуального діапазону.
Готові С-секції перевіряються перед об’єднанням.
Перевірка зосереджена на розмірах секцій, товщині стінки, прямолінійності, положенні отвору, де це можливо, довжині різання, стані поверхні та консистенції партії.
Холодне формування дозволяє сформувати сталеву стрічку в ефективну відкриту секцію. Якщо конструкційна конструкція допускає використання тонкостінного елемента, це може зменшити кількість необхідної сталі порівняно з важчим звичайним перерізом.
Фактична економія ваги повинна розраховуватися на основі вибраного С-подібного перерізу, товщини стіни, прольоту, навантаження та вимог до конструкції, а не припускати фіксований відсоток для кожного проекту.
Безперервне формування валків забезпечує повторювані розміри секцій протягом тривалого виробництва.
Для проектів, у яких використовуються сотні або тисячі повторюваних прогонів або каркасних елементів, узгоджені розміри можуть спростити виготовлення та зменшити потребу в корекції місця.
Попередньо нарізані довжини та попередньо пробиті отвори можуть поставлятися для болтового складання.
Це особливо корисно для легких сталевих конструкцій, де послідовність встановлення залежить від точного розташування отворів і повторюваної довжини елементів.
Секції від C80 до C300 охоплюють низку вимог до легких конструкцій і каркасів.
Товщина стінки також може бути обрана в діапазоні 0,8–3,0 мм відповідно до необхідної місткості секції та проектних умов.
Сталева поверхня без покриття може бути підготовлена до фарбування, порошкового покриття, гальванізації або інших визначених процесів захисту від корозії.

Вибір C-секції слід починати з конструктивних вимог, а не просто вибирати найбільший доступний профіль.
|
Діапазон розділу |
Типове використання |
Основне міркування |
|
C80–C100 |
Легкі каркаси, перегородки, міжкімнатні опори |
Підходить для відносно невеликих навантажень і менших прольотів |
|
С120–С160 |
Прогони, каркас стін, опори обладнання |
Загальний діапазон для легких сталевих конструкцій |
|
С180–С220 |
Більш важкі прогони, міжповерхові елементи, промислові каркаси |
Потрібна перевірка навантаження та діапазону |
|
C250–C300 |
Важкі структурні каркаси та допоміжні програми |
Необхідно перевірити пропускну здатність секції, місцевий прогин і конструкцію з’єднання |
Фактичний вибір має бути підтверджено структурним розрахунком. Для тонкостінних секцій місцеве вигинання, деформаційне вигинання, бічне обмеження та деталі з’єднання можуть впливати на корисну ємність.
|
матеріал |
Типовий вибір |
Розгляд |
|
Q235B |
Каркаси внутрішніх приміщень, прогони, перегородки, опори для обладнання, конструкції легкого класу |
Підходить там, де вимоги до розрахункової міцності знаходяться в межах можливостей класу |
|
Q355B |
Каркаси з підвищеним навантаженням, важчі прогони, основи обладнання та елементи конструкції |
Вищий клас міцності, коли структурні розрахунки вимагають підвищеної міцності матеріалу |
Використання Q355B не означає автоматично, що більш тонкий профіль може замінити більш товстий Q235B. Повну конструкцію секції необхідно перевірити на міцність, стійкість, прогин, з’єднання та придатність до експлуатації.
Стандартна сталь із холодноформованого профілю C постачається без захисного цинкового покриття.
Це робить його економним для:
Сухі закриті цехи
Закриті склади
Внутрішні антресолі
Міжкімнатні перегородки
Каркаси обладнання
Тимчасові закриті споруди
Проекти, які отримують власну фарбу або захисне покриття
Його не слід вибирати як необроблену чорну сталь для тривалого впливу дощу, конденсату, бризок прибережної солі, підземних умов або корозійних хімікатів.
Для зовнішнього або вологого застосування слід розглянути оцинковані С-профілі або іншу визначену систему захисту від корозії.
C-профілі можна використовувати як вторинні елементи даху та стін у легких сталевих будівлях. Розмір і товщину секцій слід вибирати відповідно до прольоту, навантаження, відстані, умов вітру та конструкції з’єднання.
Відносно низька власна вага холодноформованих секцій може бути корисною для внутрішніх систем мезоніну та платформи, де існуюча будівля має обмеження щодо додаткового власного навантаження.
С-профілі підходять для обрамлення внутрішніх стін, систем підтримки стелі, перегородок та інших легких каркасів.
З секцій можна виготовляти опори обладнання, опорні рами для кабелів і труб, конструкції машин і промислові кронштейни.
Секції C можна використовувати для стелажів, робочих станцій, легких платформ та інших промислових конструкцій, якщо вибрану секцію було перевірено на необхідні навантаження.
Для різних проектів часто потрібні різні схеми отворів і довжина елементів. Замість того, щоб вирізати кожну секцію на місці, виробнича лінія може підготувати елементи відповідно до затверджених креслень виготовлення.
Доступні варіанти:
Нестандартні розміри розділу
Товщина стінки на замовлення
3–12 м фіксованої довжини
Попередньо пробиті отвори
Шаблони отворів за кресленнями
Порізне виробництво
Зрізання кутів
Спеціальна кінцева обробка
Спосіб обробки поверхні
Для індивідуального виробництва покупці повинні надати креслення розрізу, клас матеріалу, товщину стінки, довжину, діаметр отвору та відстань, кількість та необхідну обробку поверхні.
Для холодноформованих секцій кінцева геометрія секцій тісно пов’язана зі станом сталевої смуги, що надходить, і стабільністю процесу формування прокату.
Тому перевірки якості охоплюють весь виробничий шлях.
Перевірка матеріалу: інформація про матеріал Q235B або Q355B та стан вхідної стрічки перевіряються перед виробництвом.
Перевірка товщини: фактична товщина смуги контролюється, щоб переконатися, що готова секція відповідає вказаним вимогам щодо товщини стінки.
Перевірка секцій: глибина секцій, розміри фланців та інші важливі розміри перевіряються після формування.
Перевірка прямолінійності: готові елементи перевіряються на вигин, скручування та деформацію.
Перевірка отворів: для попередньо пробитих виробів діаметр отвору, відстань і положення перевіряються відповідно до виробничого креслення.
Перевірка довжини: довжина відрізів перевіряється перед об’єднанням.
Узгодженість партії: Зразки з різних етапів виробництва порівнюються для виявлення зміни розмірів під час тривалих виробничих циклів.
Цей підхід особливо важливий для великих замовлень, оскільки невелике відхилення розмірів, яке повторюється для сотень елементів, може створити значні проблеми з установкою на місці.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. постачає сталеві вироби через міжнародну платформу продажів, яку підтримує Tianjin Gefu Steel.
Розташована в промисловій зоні Daqiuzhuang, Тяньцзінь, компанія працює з ресурсами для виробництва та обробки сталі, включаючи сталеві труби, порожнисті профілі, сталеві профілі, оцинковані вироби та фотоелектричні монтажні системи.
Для інженерних закупівель сторона постачання може підтримувати:
Оптові замовлення сталі
Виробництво фіксованої довжини
Попередньо перфоровані С-секції
Індивідуальні розміри
Вимоги OEM/ODM
Стороння перевірка згідно вимог проекту
Контейнерні перевезення
Стандартний MOQ — це один 20-футовий контейнер, приблизно 20–25 тонн. Стандартний час виконання зазвичай становить 15–25 днів залежно від специфікації, кількості, обробки та вимог до налаштування.
Для пропозиції найбільш корисною інформацією є розмір кесаревого розрізу, товщина стінки, клас матеріалу, довжина, малюнок отворів, кількість, обробка поверхні, призначення та відповідний стандарт.
Так, холодноформовані C-профілі широко використовуються як конструктивні та вторинні каркасні елементи. Однак про міцність не можна судити лише за процесом формування. Необхідно враховувати розмір перерізу, товщину стінки, марку сталі, проміжок, навантаження, кріплення, спосіб з’єднання та поведінку при прогину.
Він може бути значно легшим, якщо ефективно сконструйований тонкостінний C-профіл може відповідати необхідній структурній потужності. Фактична різниця ваги залежить від вибраних секцій та технічного проекту.
Тонкостінні секції вимагають правильного оформлення і обмеження. Необхідно перевірити локальне вигинання, деформацію, бічну стійкість і деталі з’єднання, а не припускати, що більш тонкий профіль працюватиме як важкий гарячекатаний швеллер.
так Автоматичне пробивання може бути організовано для повторюваних отворів під болти або інших отворів. Діаметр отвору, відстань, відстань до краю та малюнок повинні бути підтверджені кресленням виготовлення перед виготовленням.
Необроблена чорна сталь не рекомендована для тривалого перебування на вулиці. Дощ, конденсат, сольові бризки та інша вологість можуть прискорити корозію. Оцинковані або пофарбовані С-профілі більш підходять там, де потрібен захист від корозії.
У сухому, добре провітрюваному приміщенні додатковий захист від корозії не завжди може знадобитися. У разі наявності вологості, конденсації, хімічних випарів або інших корозійних умов слід розглянути відповідне захисне покриття.
Q355B має більш високу задану межу текучості, ніж Q235B, і його можна вибрати, коли конструкція конструкції вимагає більшої міцності матеріалу. Це не означає автоматично, що кожну секцію Q355B можна зробити тоншою; повний структурний проект все ще потребує перевірки.
Загальна довжина 6 м, 9 м і 12 м. Різання фіксованої довжини також може бути організовано відповідно до вимог проекту.
так Індивідуальні розміри секцій, товщина стінок, довжина, шаблони отворів та інші вимоги до обробки можуть бути обговорені відповідно до креслень і можливості виробництва.
Надайте розміри кесаревого перерізу, товщину стінки, марку матеріалу, необхідну довжину, кількість, схему отворів, якщо це можливо, обробку поверхні та вимоги до доставки. Для нестандартних виробів рекомендується креслення розрізу.
Адреса
Вторинна магістраль № 2-1, район розширення промислової зони Daqiuzhuang, район Jinghai, Тяньцзінь, Китай
Тел
Електронна пошта