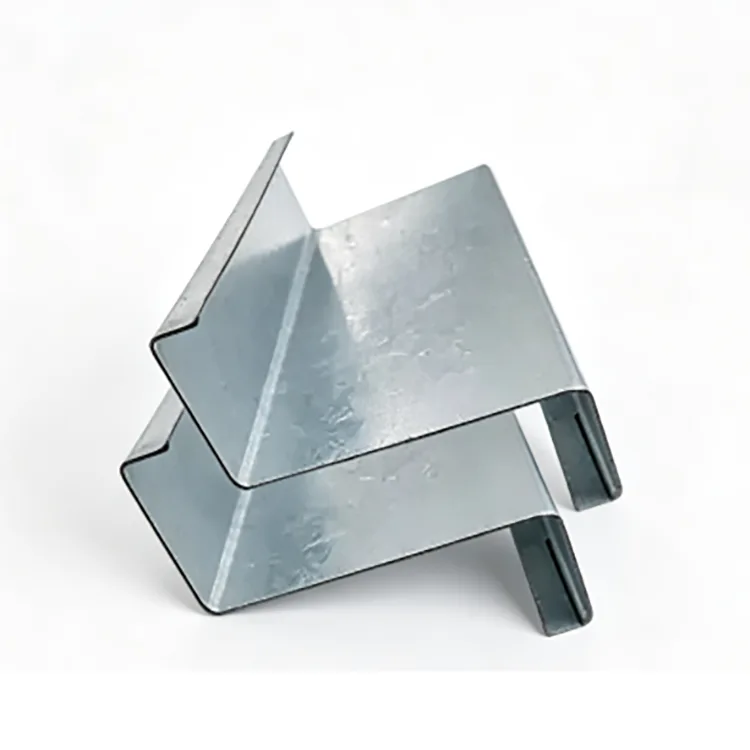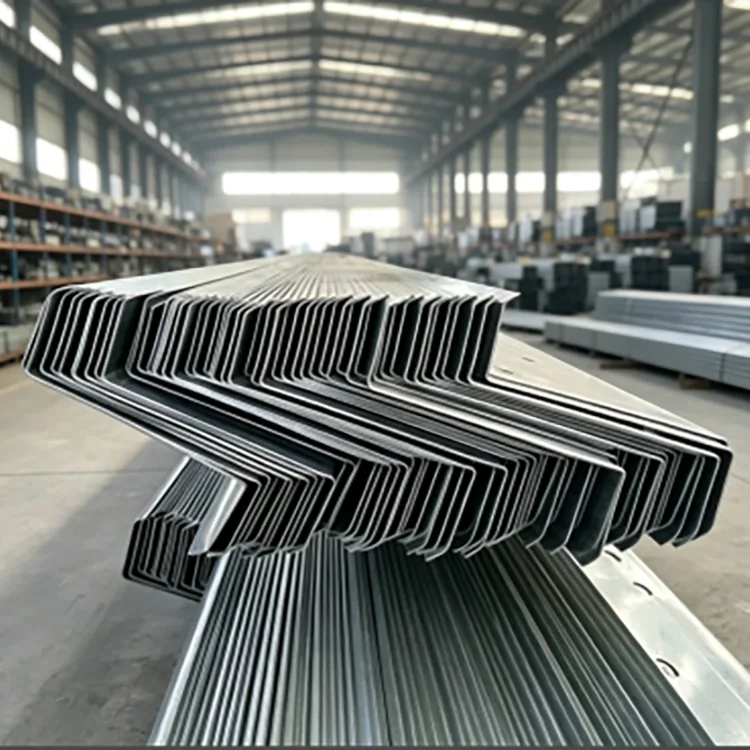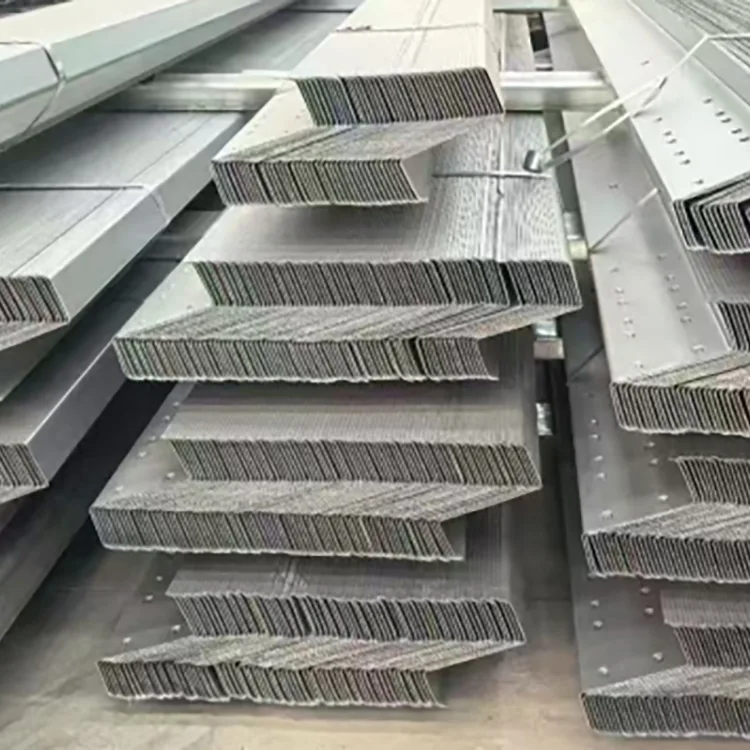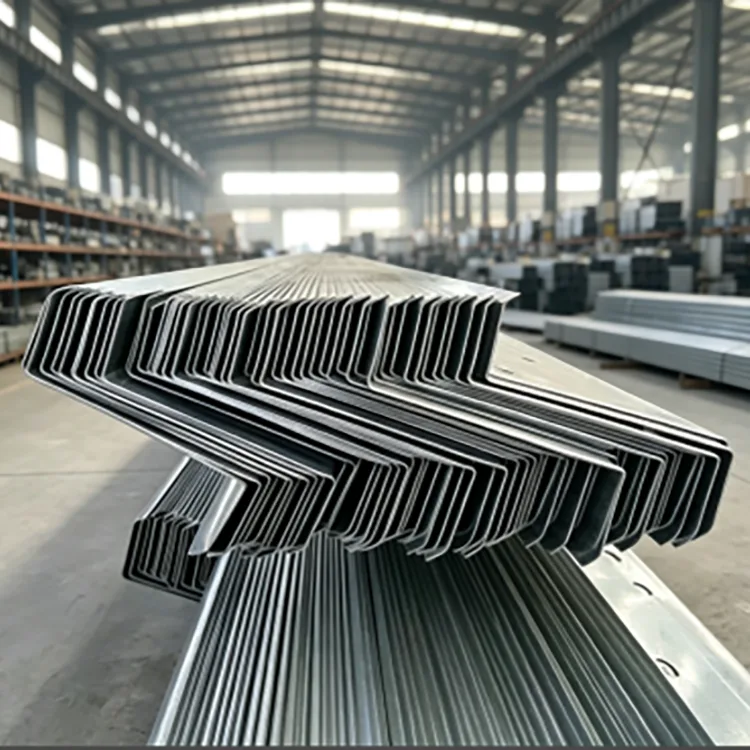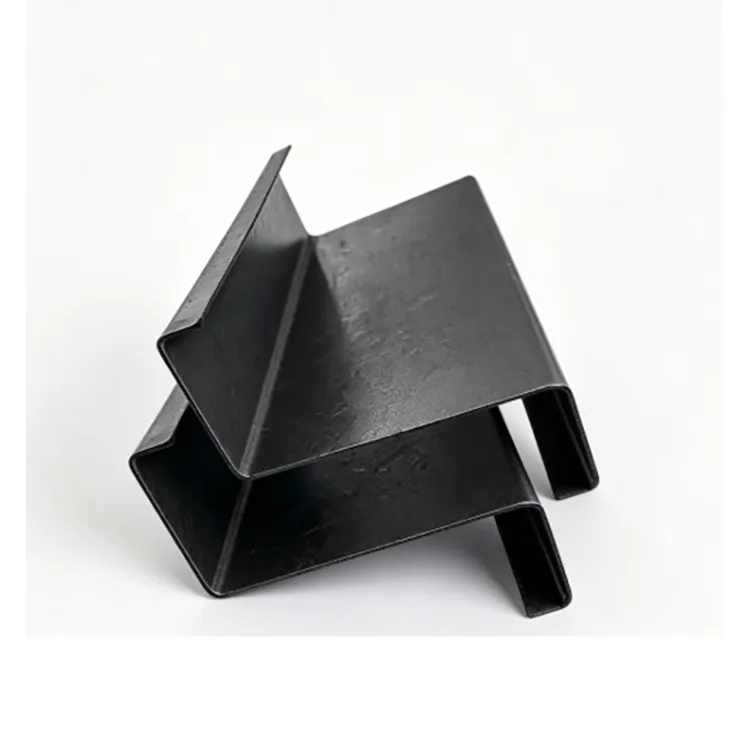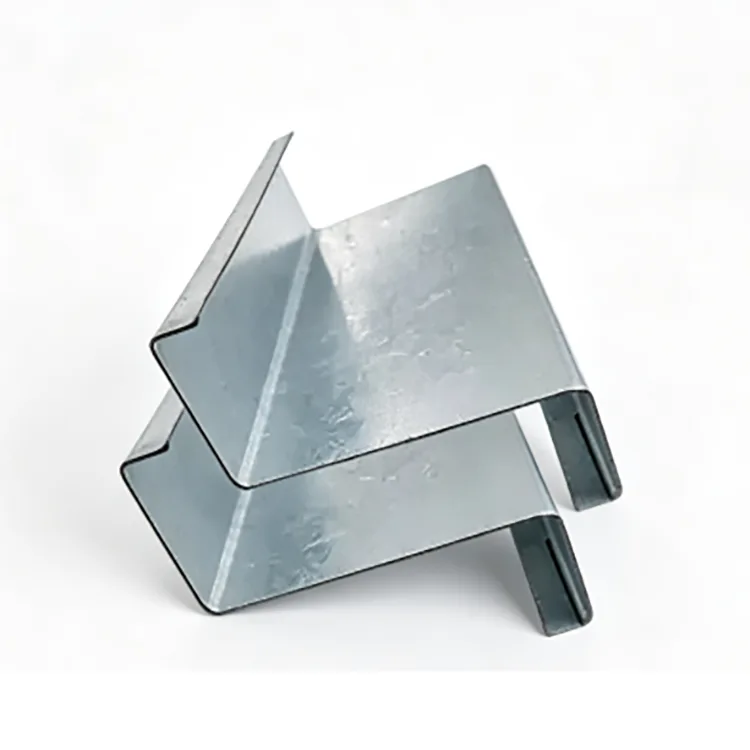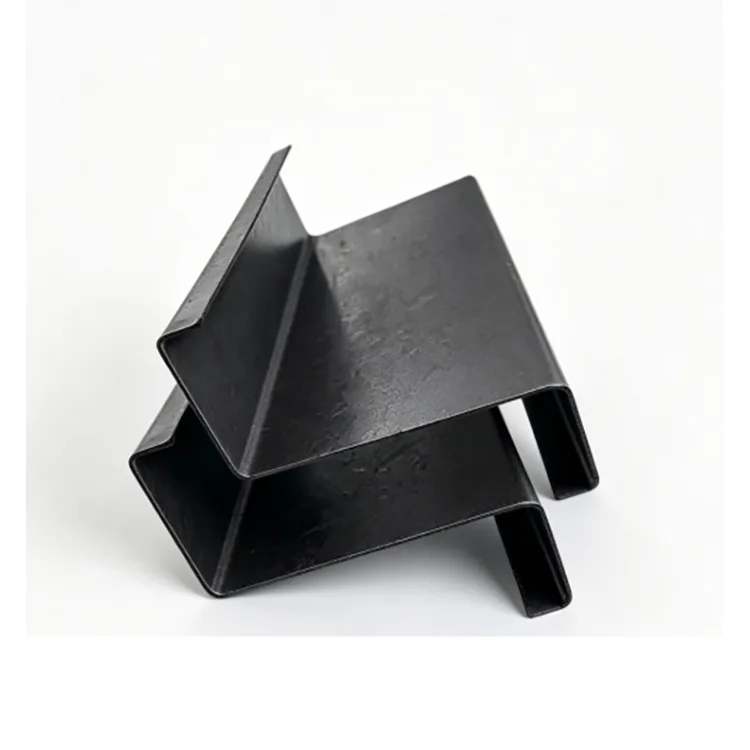
Z-прогони, оцинковані гарячим зануренням, спочатку формуються в Z-профілі, а потім оцинковуються як готовий профіль. Це надає конструкціям похилого даху перевагу перекриття сталі Z, одночасно захищаючи сформовані кути, зони з’єднань і перфоровані отвори від зовнішньої корозії. Це зазвичай вказується для дахів заводів, фотоелектричних конструкцій на дахах, прибережних будівель, тваринницьких приміщень і вологих промислових споруд.
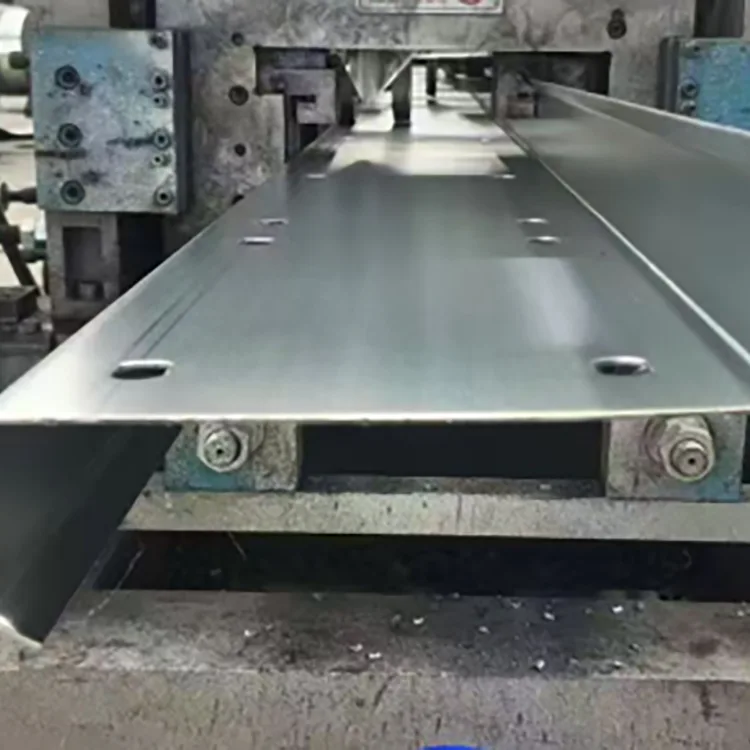
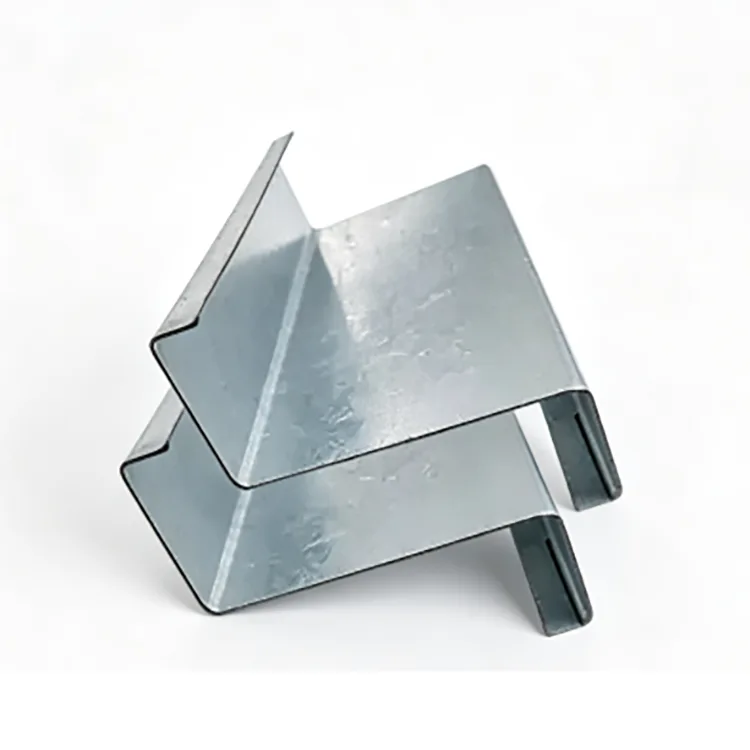
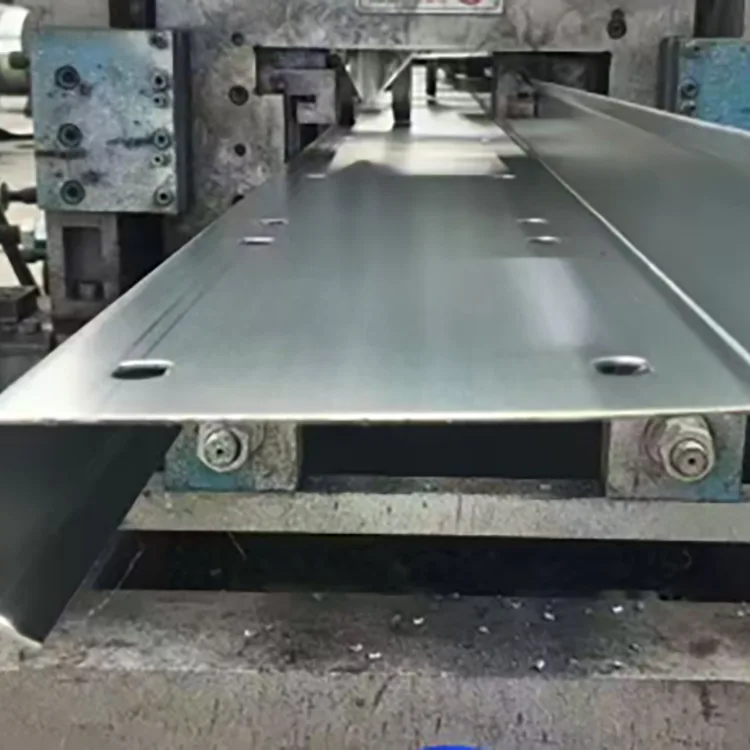
Оцинкована Z-прогона — це конструкційний профіль холодного формування, виготовлений зі сталевої смуги Q235B або Q355B. Смуга проходить через кілька формувальних валків для створення Z-профілю, після чого відбувається різання, штампування та обробка кутів. Готовий елемент потім травлять, флюсують і гаряче оцинковують як повну секцію.
Z-профіль в основному використовується на похилих дахах, оскільки сусідні елементи можуть перекриватися своїми кінцями. Це підтримує безперервні лінії прогонів і може зменшити окремі з’єднання порівняно зі звичайними С-профілями. Його також можна використовувати для обрамлення стін та інших легких сталевих конструкцій, якщо його геометрія та вантажопідйомність відповідають проекту.
Послідовність виробництва є важливою: формування, різання та штампування завершуються перед цинкуванням, дозволяючи закінченій Z-секції та її обробленим ділянкам отримати цинкове покриття під час стадії цинкування.
Де розділ Z робить різницю
Визначальною особливістю Z-прогону є перекриття між суміжними елементами.
На похилому даху верхній і нижній фланці суміжних Z-секцій можуть перекриватися, дозволяючи лінії обрешітки проходити через конструкцію даху. Це може зменшити роботу з різання та з’єднання порівняно з окремими елементами на кожному прольоті.
Дахи з ухилом понад 10°, як правило, більше підходять для використання переваги перекриття Z-профілю. Приблизно нижче 8° прогони C можуть запропонувати простіше розташування.
Z-прогони також можна використовувати як стінові прогони. Останній розділ повинен відповідати кресленням конструкції та розрахунку навантаження.
Цинкування виконується після виготовлення
Сталева стрічка спочатку обробляється в готовий Z-профіл. Різання, штампування та роботи з кутами завершуються до того, як елемент потрапляє у ванну цинкування. Потім весь профіль очищають, флюсують і занурюють у розплавлений цинк приблизно при 450°C.
Сталева рулонна сталь → вирівнювання → холодне формування → різання фіксованої довжини → штампування та різання кутів → випрямлення та зняття напруги → знежирення та травлення → флюсування → сушіння → гаряче цинкування → охолодження та пасивація → перевірка цинкового покриття → перевірка зовнішнього вигляду → упаковка.
Така послідовність дозволяє оцинкувати сформовані кути та з’єднувальні отвори разом із готовим профілем.
Основні технічні характеристики
Пункт
Специфікація
Марка сталі
Q235B, Q355B
Діапазон розділу
Z100–Z300
Товщина стінки
1,2–3,0 мм
Метод формування
Холодне формування рулонів
Метод цинкування
Загальне гаряче цинкування після формування
Стандартне цинкове покриття
≥85 мкм
Посилене покриття
120–180 мкм
Висококорозійне покриття
200–275 мкм
Поверхня
Сріблясто-сіре гарячеоцинковане покриття
Вимоги до поверхні
Без оголеної сталі, надмірного накопичення цинку або відшарування
Обробка
Розкрій, штампування, різання кутів, виробництво фіксованої довжини
Стандарт конструкційної сталі
GB/T 6728-2025
Стандарт цинкування
EN ISO 1461
Цинкове покриття має відповідати корозійному середовищу
Для нормального внутрішнього зовнішнього впливу, наприклад, звичайних фабричних дахів і фотоелектричних конструкцій на дахах без соляних туманів або хімічних газів, ≥85 мкм є загальною початковою специфікацією.
Для тваринницьких приміщень, вологих майстерень і прибережних споруд 120–180 мкм забезпечує вищий рівень покриття.
Для прибережних зон, портів, хімічних заводів і стічних вод рекомендований діапазон можна збільшити до 200–275 мкм.
Навколишнє середовище
Рекомендоване цинкове покриття
Сушити в приміщенні
Може бути достатньо Z-прогону без покриття
Звичайний внутрішній відкритий
≥85 мкм
Волога / середня корозія
120–180 мкм
Берегова / сильна корозія
200–275 мкм
Остаточне покриття має бути підтверджено відповідно до корозійного середовища проекту та проектних вимог.
Q235B чи Q355B?
Для звичайних фабричних дахів, фотоелектричних конструкцій на дахах і сільськогосподарських будівель Q235B зазвичай достатньо, коли необхідний переріз і товщина відповідають розрахунковим навантаженням.
Q355B підходить для прогонів з великим прольотом, у районах із сильним снігом, у регіонах із сильними вітрами та вимогливих прибережних проектах. Виходячи з наданих проектних даних, Q355B може забезпечити приблизно на 30% вищу несучу здатність на тій самій ділянці за порівнянних умов. Чи дозволяє це менший перетин або меншу витрату сталі, має бути визначено конструктивним розрахунком.
Тому клас матеріалу слід вибирати відповідно до структурних вимог.
Вибір профілю Z і товщини стінки
Висота перетину визначає загальну геометрію прогону, а товщина стінки впливає на стійкість до навантажень і деформації.
Z Висота
Типове застосування
Z100–Z140
Малі прольоти, невеликі навантаження, другорядні прогони, тепличні конструкції
Z160–Z200
Фабричні прогони даху, фотоелектричні панелі на даху, загальні сталеві будівлі
Z220–Z300
Великі прольоти дахів, великі снігові навантаження, великі промислові будівлі
Для товщини стінки:
1,2–1,4 мм зазвичай використовується для корпусів з невеликим прольотом і малим навантаженням.
1,5–2,0 мм є загальним діапазоном для фабричних дахових прогонів і дахових фотоелектричних конструкцій.
2,2-3,0 мм більше підходить, якщо дах має більші прольоти або більші снігові, вітрові або конструктивні навантаження.
Висоту і товщину секцій слід вибирати разом з прольотом, відстанню між балками, навантаженням на дах і допустимим прогином.
Де використовується оцинкована Z-прогона
Покрівлі сталевих заводів: обрешітки даху та стіни для відкритих промислових будівель.
Фотоелектричні системи на дахах: особливо похилі дахи, де перекриття Z-прорізів може спростити розташування балок.
Прибережні будівлі: відкритий дах і системи огороджень поблизу узбережжя та портів, де це необхідно, з використанням збільшеного цинкового покриття.
Тваринницькі та сільськогосподарські споруди: сараї з високою вологістю, теплиці та інші будівлі, де конденсація може прискорити корозію сталі.
Вологі промислові приміщення: дах і стіни навколо цехів, де звичайна чорна сталь потребує додаткового захисту від корозії.
Зовнішні легкі сталеві конструкції: муніципальні та інші відкриті конструкції з похилим дахом.
Що додає гаряче цинкування
Цинкове покриття забезпечує бар'єрний захист і жертвенний захист. Він відокремлює сталеву підкладку від вологи та кисню, тоді як цинк також може забезпечити електрохімічний захист навколо невеликих ділянок локального пошкодження покриття.
Це корисно для балок даху, тому що перефарбувати встановлену конструкцію даху складніше, ніж обробити сталь на рівні землі.
Гаряче цинкування забезпечує захист сформованих поверхонь від корозії. Це не є заміною для належного дренажу, проектування підключення або ремонту місця після різання та зварювання.
Три загальні порівняння закупівель
Оцинкована Z-прогона проти оцинкованої C-прогону
Z-прогони особливо корисні, коли сусідні елементи можуть перекриватися вздовж похилого даху. С-прогони часто зручніші для плоских дахів або планувань, де перекриття не дає практичної користі.
Оцинкована Z-прогона проти пофарбованої Z-прогони
Фарба забезпечує захист поверхні, але слід враховувати пошкодження навколо кутів, отвори, порізи та точки з’єднання. Гаряче цинкування наноситься на готовий профіль і забезпечує захист від корозії відкритої сталі. Часто цитований термін служби «в 5–10 разів довший» не слід розглядати як універсальне правило, оскільки якість фарби значною мірою залежить від системи покриття, підготовки та впливу.
Гарячеоцинкована Z-прогона проти електрооцинкованої Z-прогону
Електрооцинковане покриття зазвичай набагато тонше, ніж покриття, оцинковане гарячим способом. Для довгострокового зовнішнього впливу, як правило, рекомендується гаряче цинкування, коли потрібен значний захист цинку.
Що покупці повинні перевірити перед замовленням
Для інженерного проекту покрівлі в замовленні має бути зазначено більше, ніж просто «Z-прогони».
Перетин: Z100–Z300 або профіль за кресленням.
Товщина стінок: 1,2–3,0 мм.
Марка сталі: Q235B або Q355B.
Цинкове покриття: ≥85 мкм, 120–180 мкм або 200–275 мкм залежно від експозиції.
Довжина: стандартна або фіксована нестандартна довжина.
Пробивка: діаметр отвору, відстань і розташування відповідно до креслень.
Поверхня: гаряче оцинкована після формування та виготовлення.
Чіткі специфікації, такі як Q355B / Z200 / 2,0 мм / 200 мкм цинк / фіксована довжина / попередньо перфоровані, виробнику легше надати цитати та виробляти послідовно, ніж загальний запит на «оцинковану Z-сталь».
Підключення та обробка сайту
Основне різання та штампування бажано завершити перед цинкуванням. Якщо на місці неможливо уникнути додаткового свердління або різання, відкриту сталь слід очистити та обробити відповідним ремонтним покриттям, збагаченим цинком.
Зварювання видаляє цинк навколо шва. Після зварювання ділянку слід очистити та відремонтувати. Там, де це дозволяє конструкція конструкції, болтові з’єднання легше виконувати на оцинкованих балках.
Виробництво та контроль якості
Контроль виробництва починається зі сталевої стрічки. Вхідний рулон перевіряється на сорт, товщину та стан поверхні перед формуванням рулону.
Під час формування розмірні перевірки зосереджені на висоті секцій, геометрії фланця, товщині стінки, прямолінійності та скручуванні. Штампування звіряється із затвердженим кресленням.
Після оцинкування покриття перевіряється на покриття, товщину, зовнішній вигляд і дефекти, такі як оголені ділянки, лущення або надмірне накопичення цинку. Точність фіксованої довжини та загальна прямолінійність також перевіряються перед пакуванням.
Довідка про вибір проекту
Внутрішній крутий заводський дах або PV на даху: Q235B, Z160–Z200, 1,5–2,0 мм, ≥85 мкм.
Худоба, вологий цех або проект на березі річки: Q235B або Q355B, 120–180 мкм.
Прибережний або портовий проект: Q355B, 200–275 мкм, з товщиною стінки, вибраною відповідно до структурного навантаження.
Дах із великим прольотом із сильним вітром або снігом: Q355B, більший Z-проріз і товщина стінки 2,2–3,0 мм, де потрібно.
Сухий внутрішній дах: холодноформована Z-прогона без покриття може бути більш економічним вибором.
FAQ
Q1. Чи буде пошкоджено цинкове покриття, коли Z-прогони перекриються?
Звичайне перекриття болтів не повинно спричиняти відшарування великої площі, якщо оцинковане покриття має хорошу адгезію. Невеликі механічні пошкодження можна усунути ремонтною фарбою, збагаченою цинком.
Q2. Чи можна зварювати оцинковані Z-прогони?
Так, але цинкове покриття навколо шва буде пошкоджено нагріванням. Після зварювання місце зварювання слід очистити та відремонтувати. Болтові з’єднання, як правило, є переважними, де це практично.
Q3. Чи Z-прогони підходять лише для дахів?
Ні. Його також можна використовувати як настінну обрешітку. Однак C-прогони часто зручніші для стінових систем, оскільки перекриття Z-прорізу менш корисне для вертикальних каркасів стін.
Q4. Чи можна використовувати оцинковану Z-прогону для 25-річного фотоелектричного проекту на даху?
Його можна вказати для довговічних фотоелектричних конструкцій, але цинкове покриття має відповідати фактичному середовищу. Внутрішні та прибережні проекти не повинні автоматично використовувати однакову товщину покриття.
Q5. Як визначити Z-прогони, які були оцинковані перед формуванням?
Перевірте утворені кути на наявність суцільних тріщин або відшарування цинкового покриття. Для закупівлі підтвердьте процес виробника та вимагайте формування та штампування Z-секції перед гарячим цинкуванням.
Q6. Чи може виробник постачати попередньо перфоровані Z-прогони?
так Розмір отвору, відстань і положення можуть бути виготовлені відповідно до конструктивних креслень. Завершення штампування перед цинкуванням також дозволяє обробленим ділянкам отримати цинк під час етапу цинкування.
Q7. Яке цинкування варто використовувати біля узбережжя?
Для сильного прибережного впливу можна вказати покриття 200–275 мкм як початкову вимогу. Кінцеве покриття слід визначати відповідно до умов корозії проекту та відповідних специфікацій.
Q8. Чи завжди товстіша Z обрешітка краща?
Ні. Більш товста стінка збільшує споживання сталі та вартість. Правильна товщина залежить від прольоту, відстані, вітрових і снігових навантажень, висоти секцій і розрахунку конструкції.
Гарячі теги: Виробник оцинкованої Z-прогони, постачальник Z-прогону, Z-прогона з оцинкованої сталі
Повідомте RongHeng про свій необхідний сталевий продукт, розмір, марку, кількість, налаштування та потреби в доставці, і наша команда експорту зможе розглянути ваш запит.
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності